
Il software che sa ascoltare
Sa quanto gira ogni macchina. Anche il ferro del '95.
Per titolari e capi officina
In officina c'è un ferro da 300'000 franchi che lavora ogni giorno e non dice niente a nessuno. ERGANE lo fa parlare — insieme a tutti gli altri, sul server della tua officina.

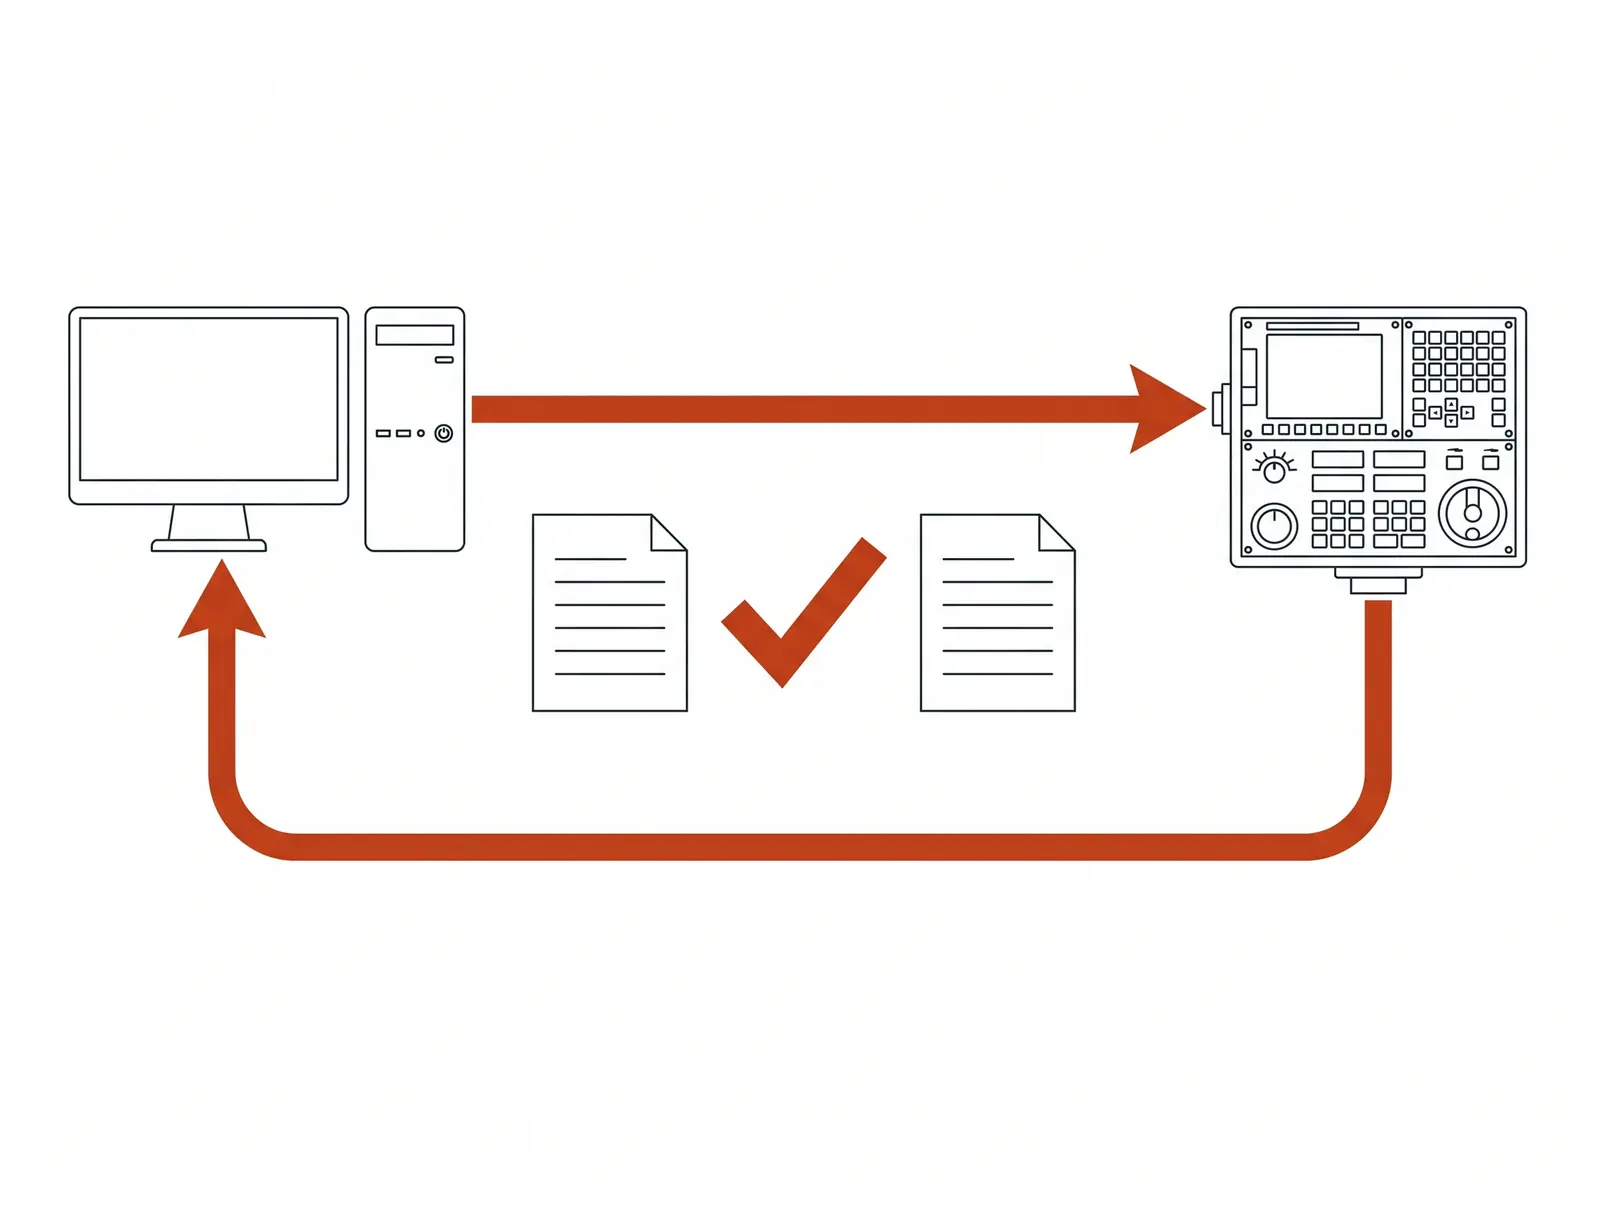
Le macchine parlano. I programmi tornano indietro.
Software di reparto per officine CNCMacchine vecchie e nuove, marche diverse · on-premise
Il collegamento delle macchine che hai già.
Non un MES, non un gestionale. La risposta che ti danno tutti è comprarne una nuova: noi diamo la parola a quella che c'è. Il titolare smette di andare a memoria sul proprio reparto.
Il reparto in diretta. Non a memoria.
ERGANE parla la lingua nativa di ogni controllo — qualunque marca sia, vecchia o nuova — e legge quello che la macchina già sa di sé. Nessun hardware da montare.


Quante ore ha girato davvero
Tempo in lavoro, fermi, allarmi, pezzi fatti. Per giorno, per settimana, per macchina — anche per quelle degli anni '90.
Carichi, avanzamento, mandrino
I numeri che il controllo ha già dentro, letti in diretta e tenuti nel tempo. E mentre lavora, quanto carica di solito quel programma, misurato sulle lavorazioni precedenti: è una misura, non un allarme.
Parco misto, un solo schermo
Il ferro del '95 e il centro nuovo di zecca nella stessa pagina, ogni macchina al suo posto. Anche la Heidenhain TNC 640 dice se sta lavorando, senza comprare opzioni in più per il controllo. È la cosa che il portale del costruttore non fa.
Quello che non sa, lo dice
Ogni cifra porta l'ora in cui è stata letta. Se una macchina non risponde, o il controllo un dato non lo dà, sullo schermo c'è scritto «non letto»: mai uno zero per riempire, mai un «in lavoro» tirato a indovinare.
Un controllo che non è in lista?
Non è un no. Guardiamo cosa monta, verifichiamo se si può leggere e — se si può — lo integriamo: lo sviluppo non lo paghi tutto tu, perché quel controllo poi resta nel prodotto.
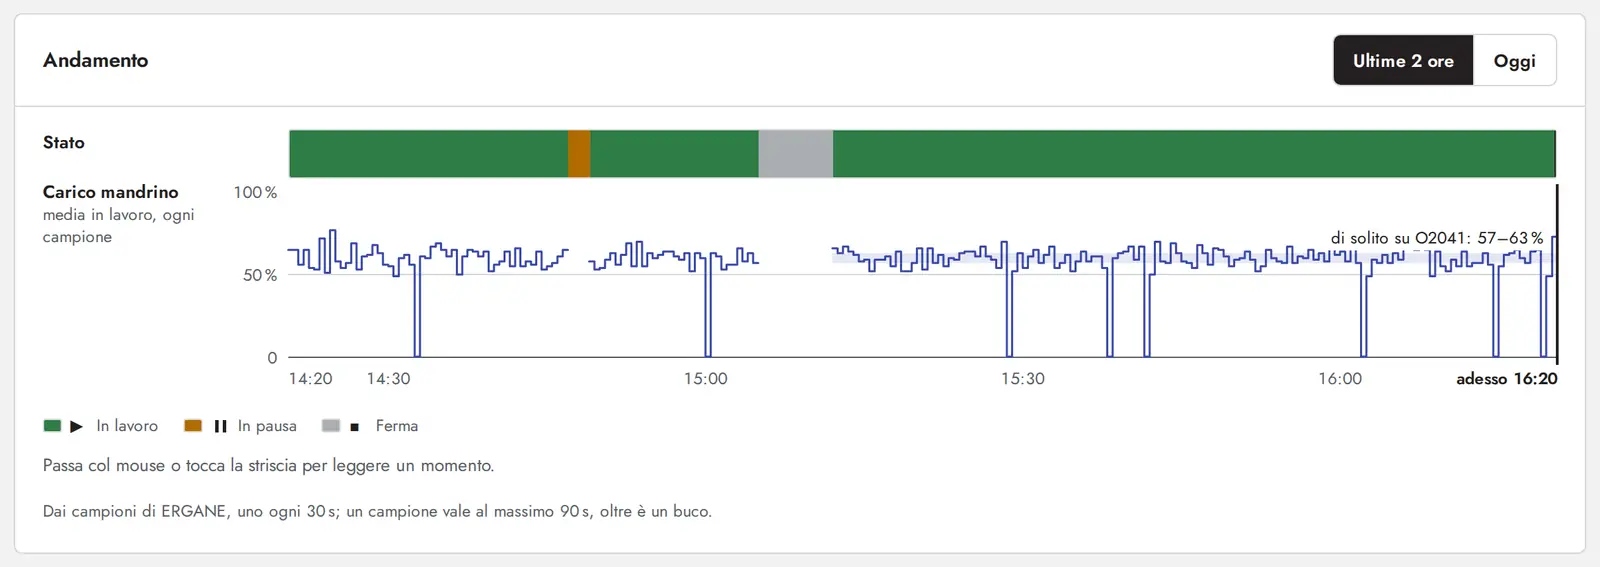
Perché non serve montare niente sulla macchina. Il controllo numerico ha già un modo per parlare — la porta di rete, o la seriale. Nessuno gliel'ha mai chiesto: ERGANE glielo chiede. Dove c'è solo la seriale, il convertitore lo portiamo noi. Il collegamento è questione di un'ora, senza sensori né scatole: ci colleghiamo al controllo numerico mentre il reparto lavora come sempre.
Manda il programma. E il programma torna indietro.
Il momento in cui si rompe un pezzo da 4'000 franchi è quasi sempre lo stesso: in macchina è finita la versione sbagliata. ERGANE chiude il giro.
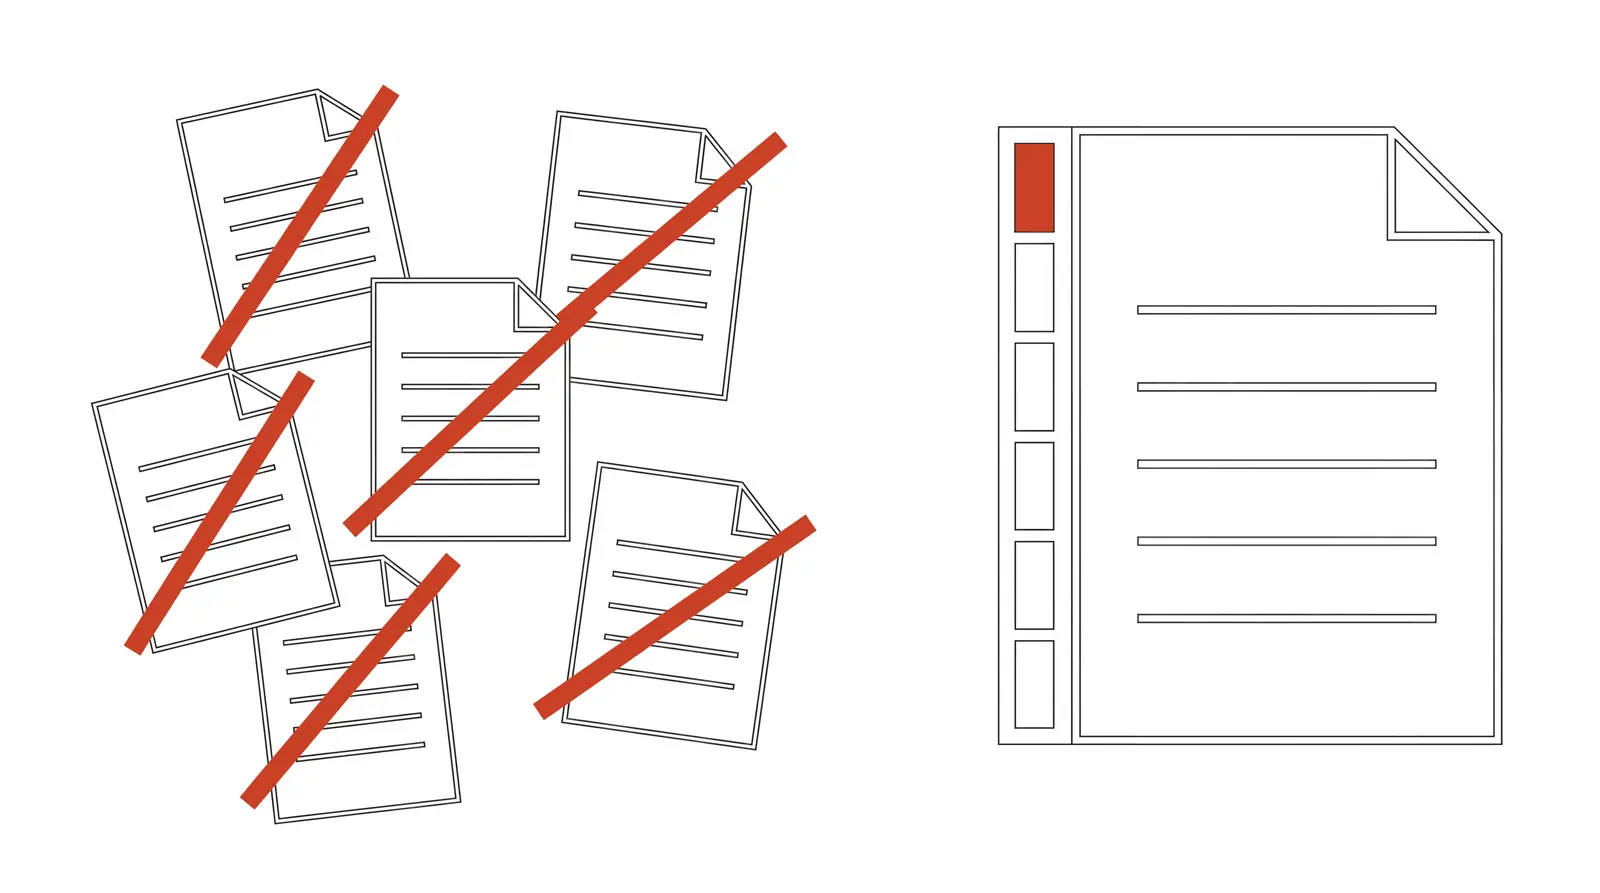
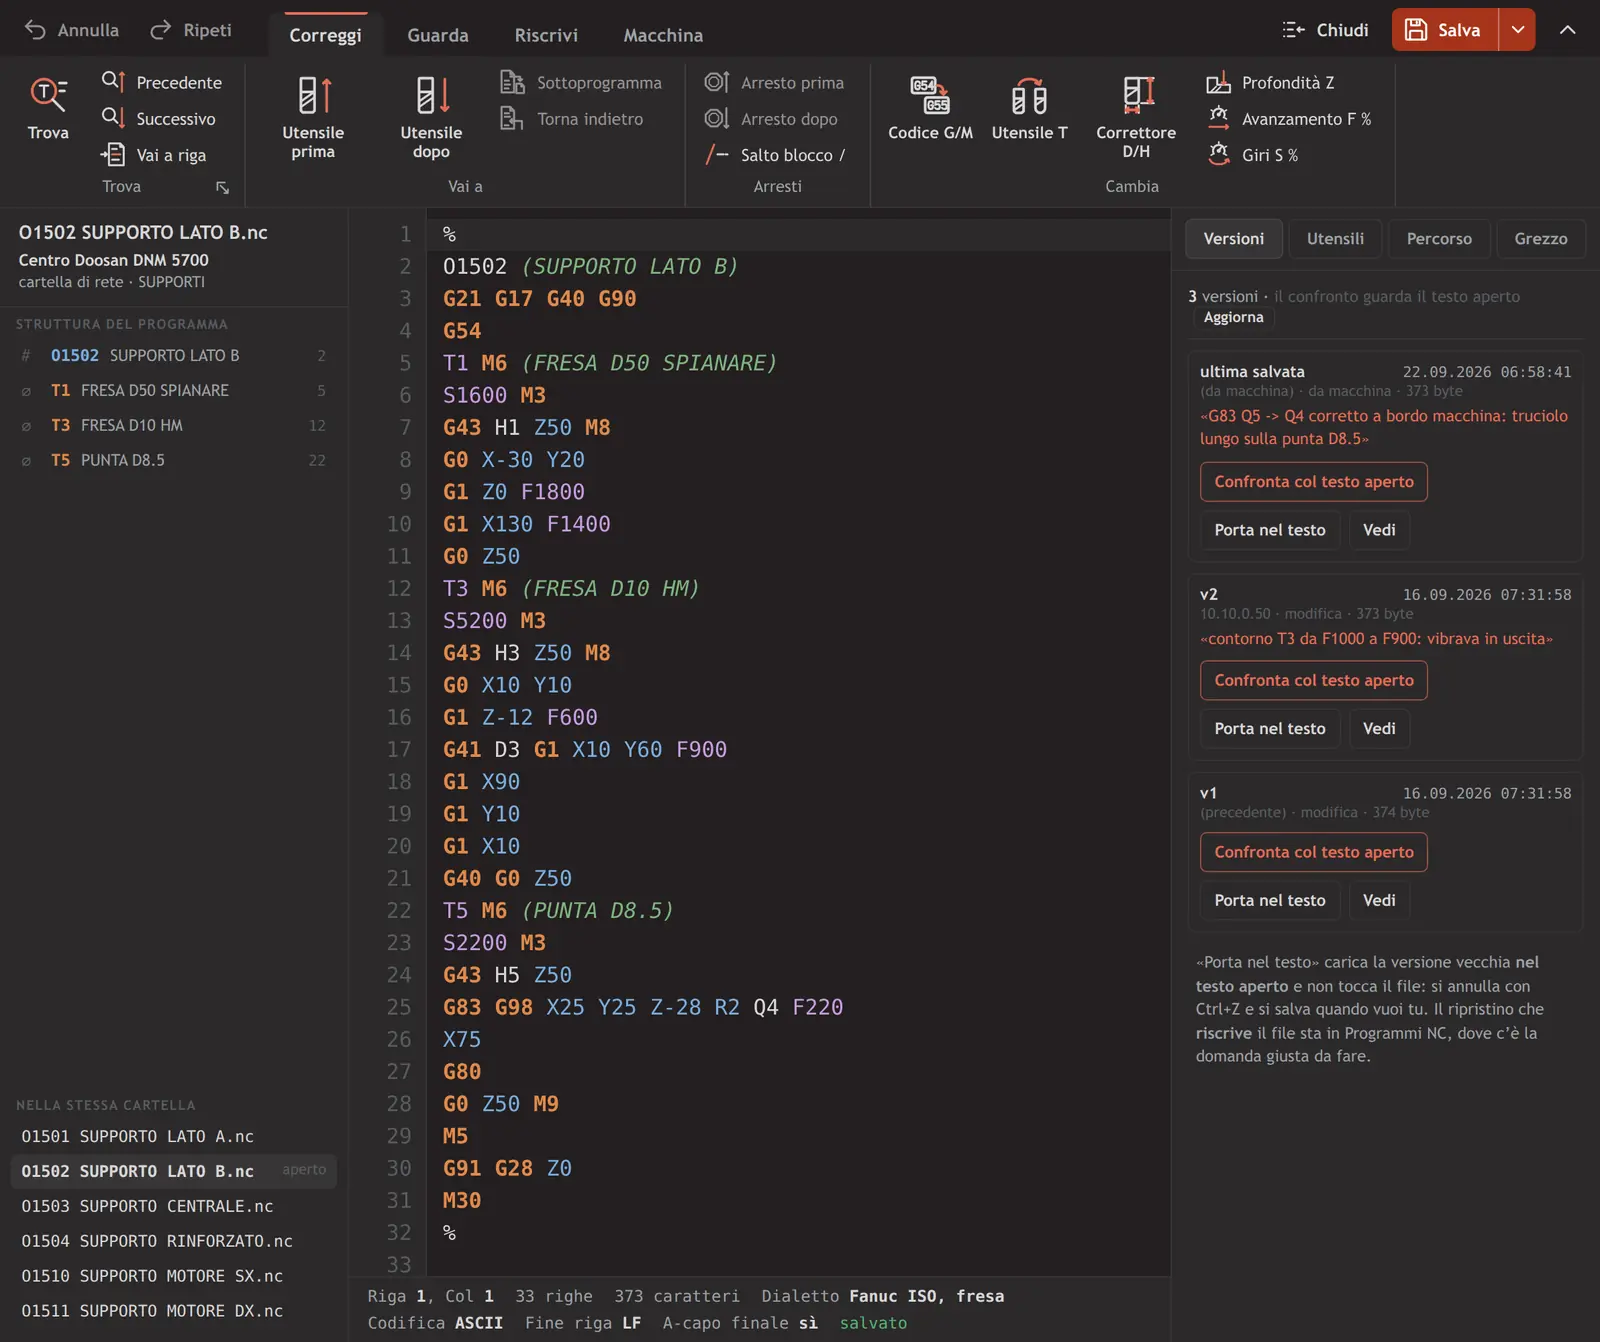
Ogni versione, archiviata
Chi ha cambiato cosa, e cosa è cambiato tra ieri e oggi. Due versioni si confrontano riga per riga.
Memoria del CNC e cartelle di rete, un solo elenco
I programmi della macchina e quelli sul server nello stesso albero, come in Esplora risorse: cerchi anche dentro il testo, copi, rinomini. Al CNC si caricano senza chiavette, e il server si sfoglia anche a macchina spenta.
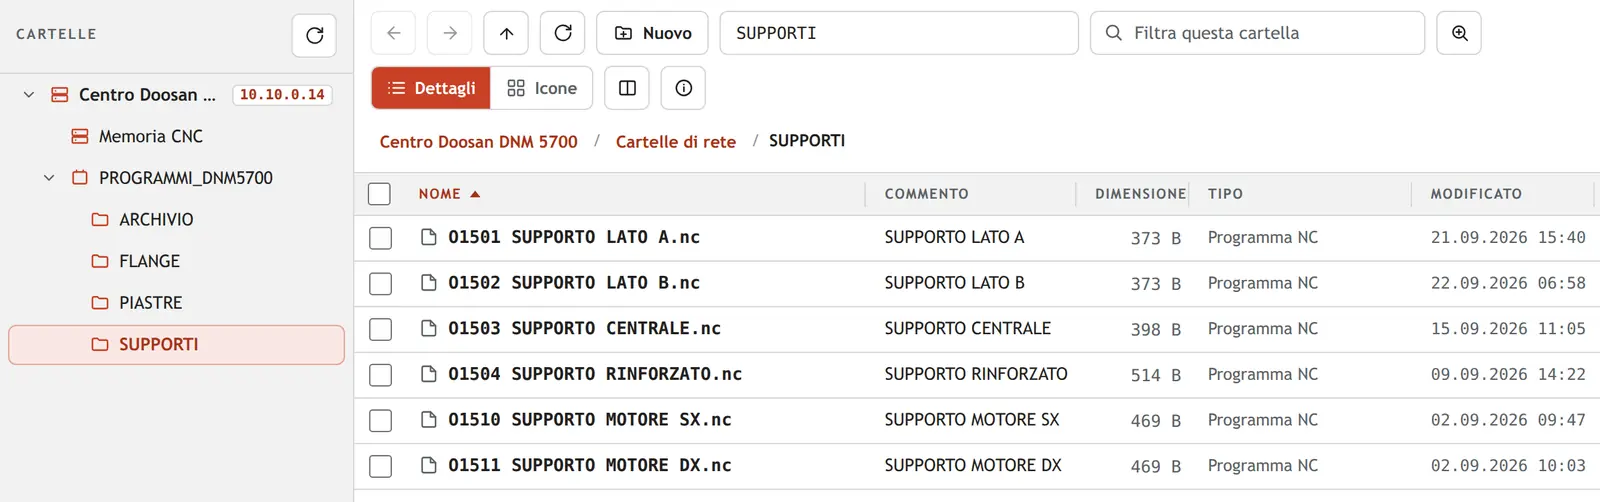

Il confronto è byte per byte. Non «sembra uguale»: è uguale, o ERGANE lo dice.
L'editor NC. Si corregge, non si riscrive.
In officina un programma non si riscrive: si corregge. Su 439 modifiche vere, quella tipica tocca 15 righe su 2'000 — l'utensile, il correttore, la profondità, l'avanzamento, i giri. L'editor di ERGANE mette in prima fila proprio quelle, con l'anteprima e il conteggio prima di toccare il testo.
Al dito, anche coi guanti
Comandi grandi, pensati per il tablet a bordo macchina. Il programma si apre in sola lettura finché non tocchi «Modifica»: un tocco coi guanti non scrive niente. E ogni comando si annulla.
Accanto al codice, la macchina
Accanto a ogni correttore D e H del programma, il valore che il controllo ha adesso. E da lì il programma parte al CNC col giro intero: manda, rilegge, confronta.
Il file resta il tuo file
Apri e salvi senza cambiare niente: il file torna identico al byte, con i suoi a capo e i suoi caratteri. Provato su 12'419 programmi di un'officina vera: il 99,92 % identico al byte.
Se non sa cosa vuol dire un numero, non lo tocca. La S sotto G96 è in metri al minuto, e l'anteprima lo dice; il G50 S del tornio è il limite dei giri, e resta com'è. Dove ERGANE non riconosce il dialetto del controllo, i comandi che riscrivono i numeri si spengono — e ti dice perché.
Il percorso, prima di far girare il mandrino.
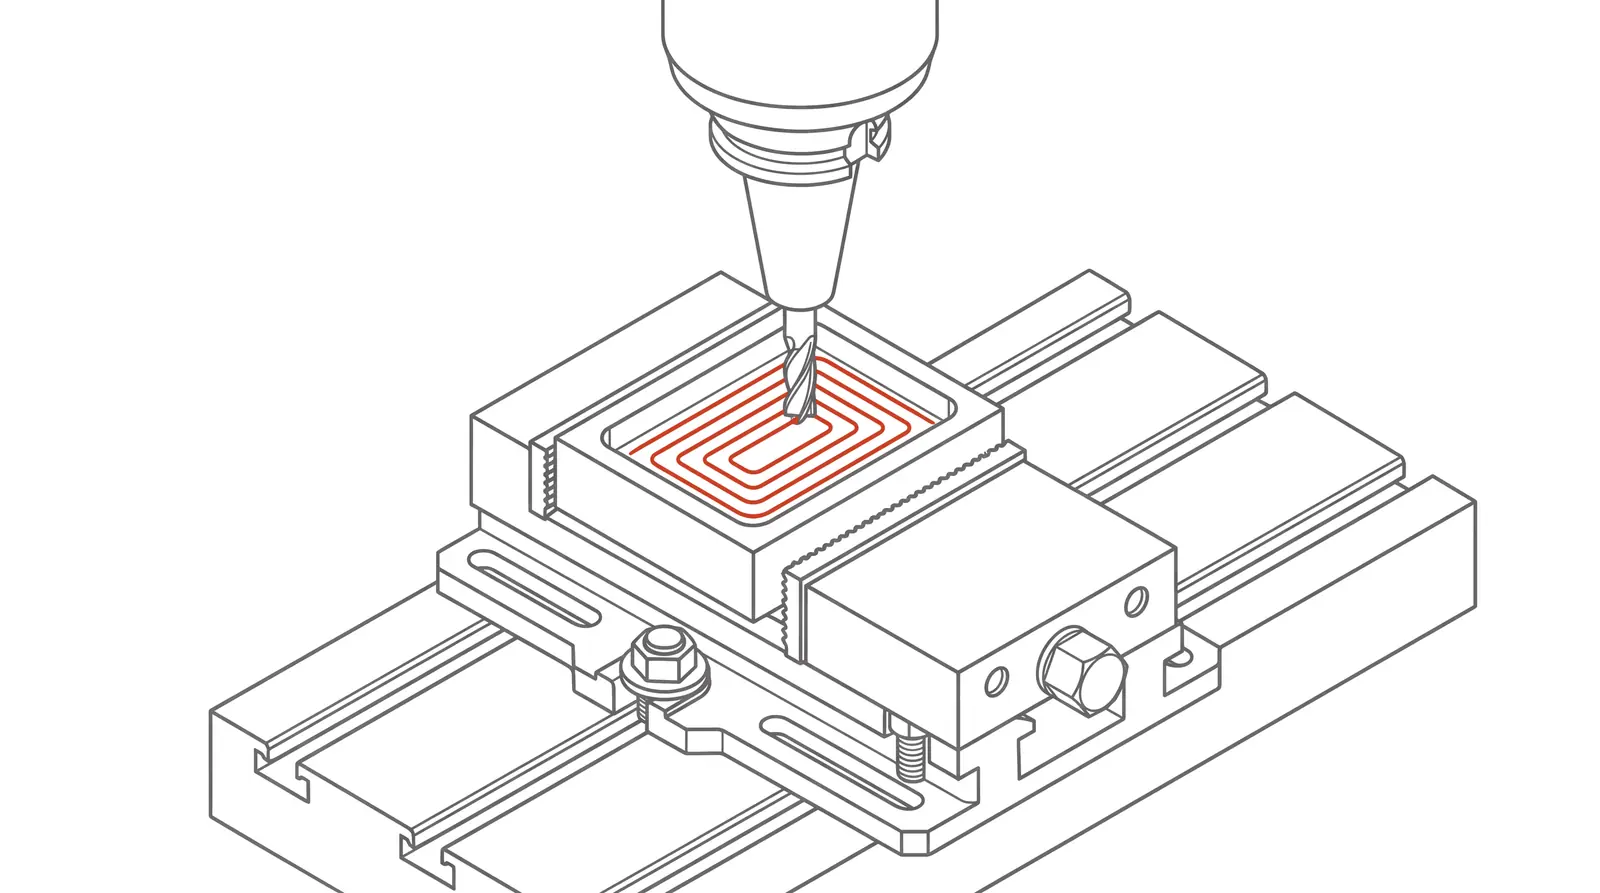
ERGANE disegna il percorso utensile del programma sul pezzo, in 2D. E mentre la macchina lavora, ci segue sopra la posizione reale dell'utensile, letta dal controllo, con la scia di dove è passato. Dall'alto, di fronte, di lato — e in 3D.
Sul grezzo vero
Il 3D parte dal grezzo che ha dichiarato il CAM, non da un blocco inventato, e toglie il materiale passata dopo passata.
Anche il Klartext
Non solo il codice ISO: si disegnano anche i programmi Heidenhain in Klartext, piani inclinati compresi. Quando un programma ERGANE non lo sa disegnare giusto, non lo disegna: te lo dice.
È una visualizzazione, non un sistema di sicurezza. Non controlla le collisioni e non decide al posto tuo: mostra il percorso, la responsabilità resta di chi manda in ciclo.
Gli utensili misurati arrivano al CNC.
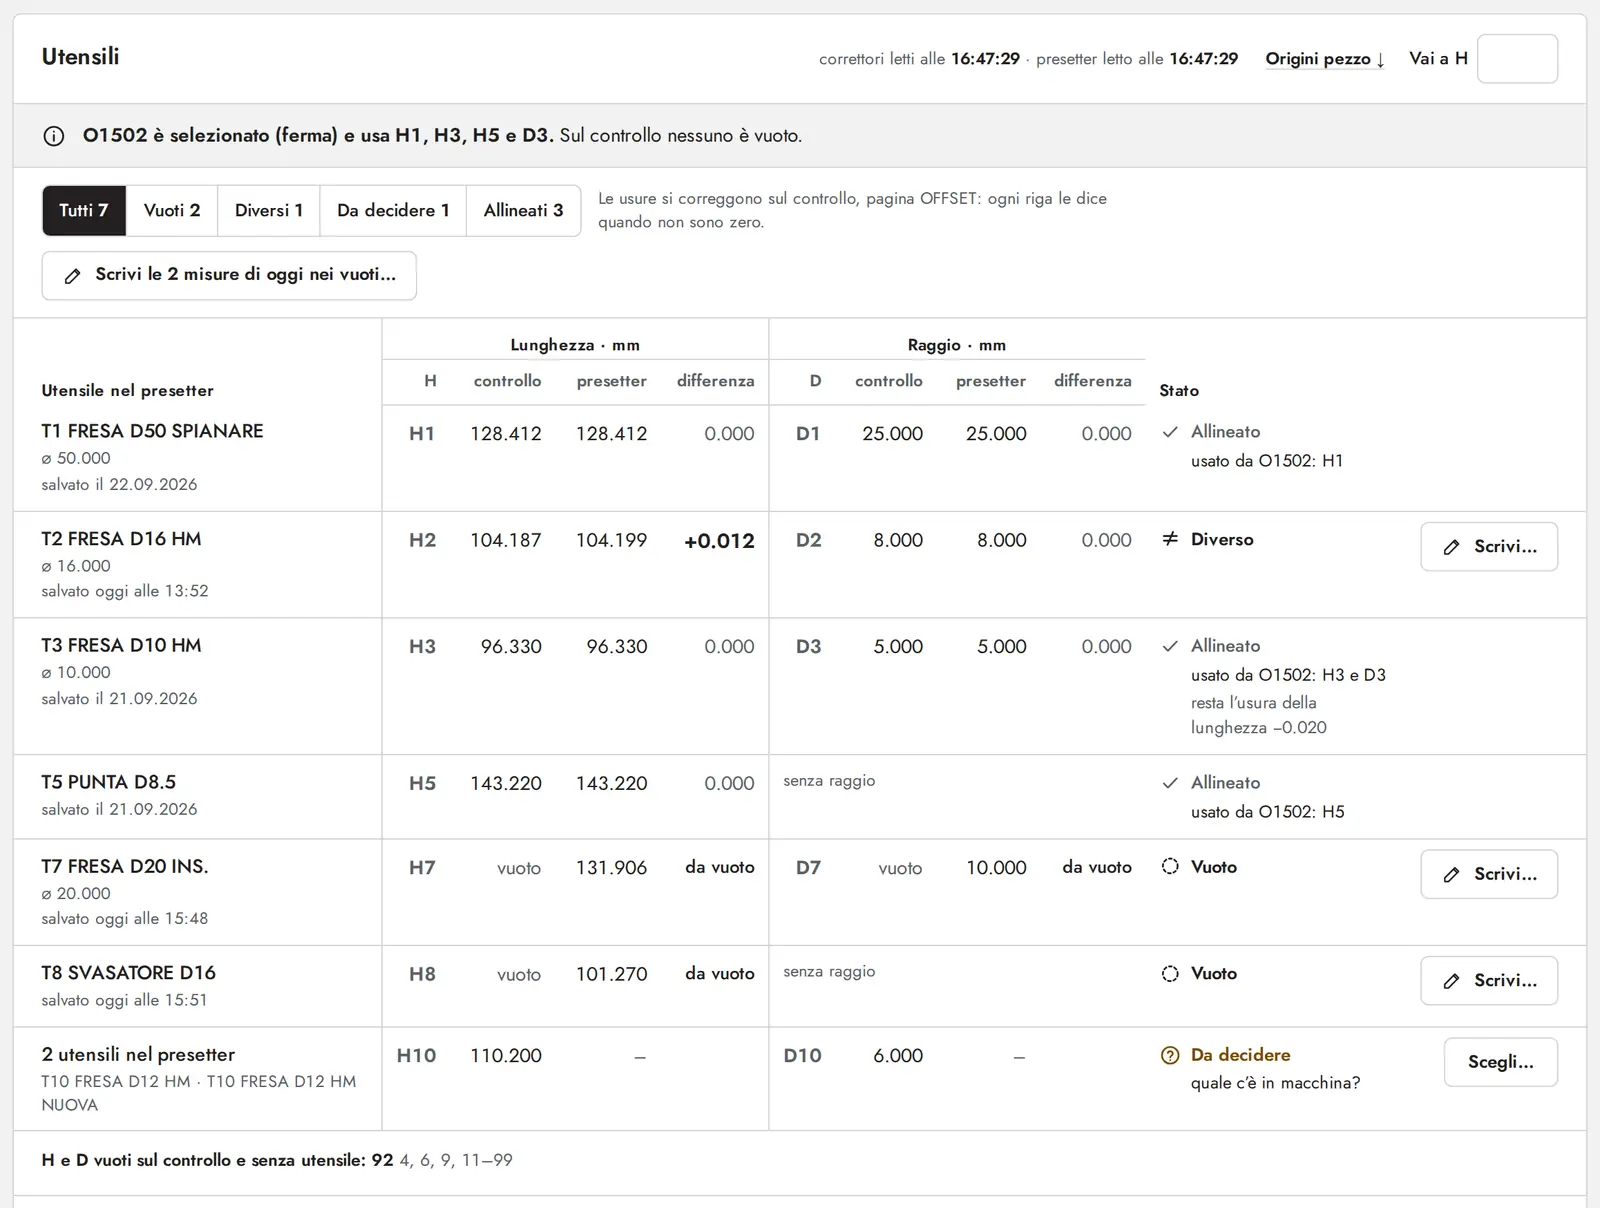
Utensili e origini di ogni macchina in una pagina sola. Chi misura sul presetter Zoller vede, per ogni correttore, il valore del controllo, la misura del presetter e la differenza — e la misura passa al CNC senza ribattere i numeri a mano.
Una riga per correttore
Controllo, presetter, differenza. La riga dice in parole se è Allineato, Vuoto, Diverso o Da decidere — e perché. Sotto, le origini pezzo come le tiene il controllo adesso, non come qualcuno le ricorda.
Prima la domanda, dopo la rilettura
Prima di scrivere, ERGANE mostra la macchina e i numeri prima → dopo, e aspetta il tuo sì. Dopo, rilegge il controllo e dice se torna. Se nel frattempo il valore in macchina è cambiato, non scrive e ti mostra quello nuovo.
Scrive i correttori, non muove gli assi
ERGANE trasferisce i valori misurati: a gruppi, solo nei correttori vuoti e mai in quelli del programma selezionato. Le usure si correggono a bordo macchina, e il ciclo lo fa partire l'operatore, come sempre.
Tornio e Heidenhain: si confronta
Sul tornio e sulle Heidenhain la tabella si confronta col presetter, e la misura si inserisce a bordo macchina. Si vede la differenza lo stesso.
Quante ore ha girato, in un numero.
Disponibilità — il tempo in lavoro sul tempo acceso — per settimana, mese e anno, macchina per macchina. Sotto ogni cifra, la sua base: quante ore di macchina accesa, da quando ERGANE legge, quanto tempo la macchina non ha risposto. Accanto, l'obiettivo che ti sei dato.
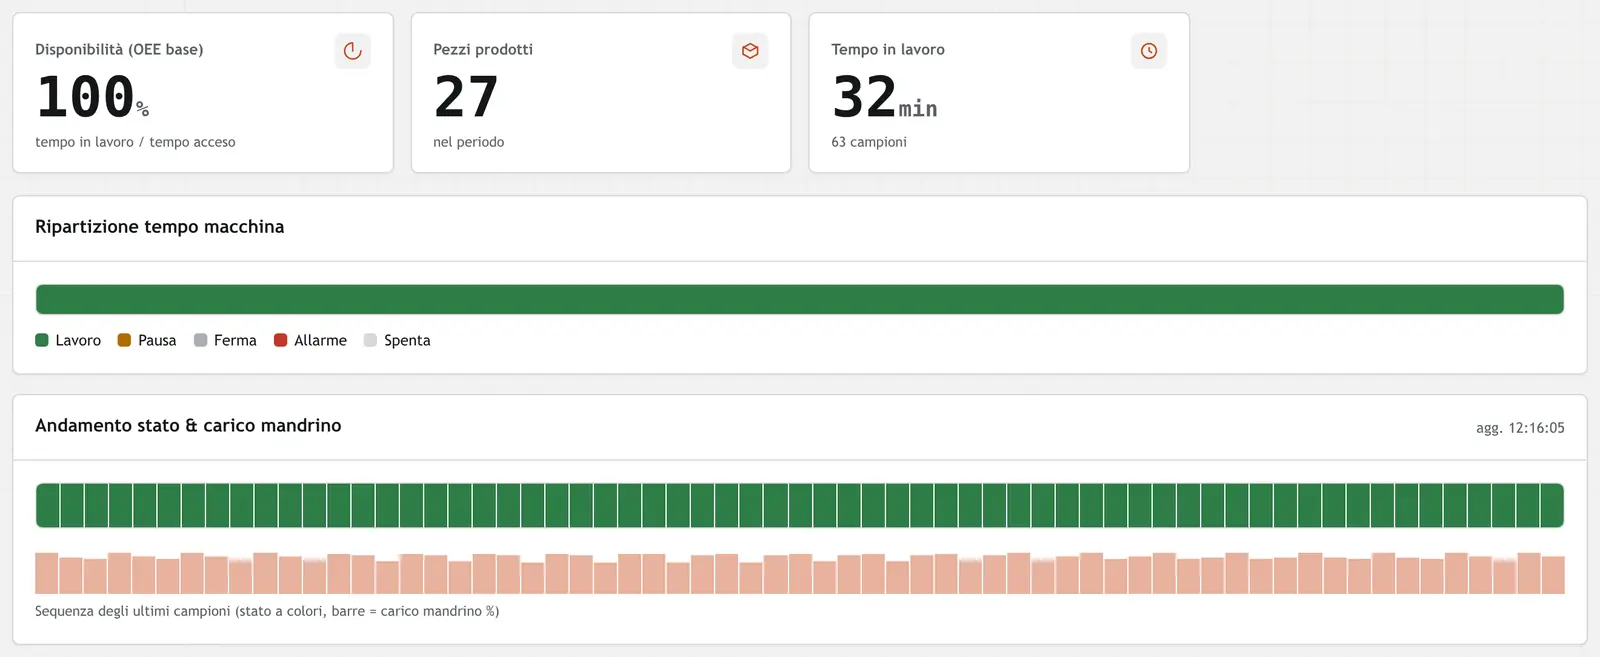
Le fermate le trova da solo
Da cinque minuti in su: ferma, in pausa o in allarme. La causa la dai con due tocchi, se vuoi — non è obbligatorio.
Un registro che regge davanti all'auditor
Quello che ERGANE non vede si scrive a mano. Un fermo non si cancella: si storna col motivo, e resta lì, barrato. Un obiettivo nuovo vale da un giorno in avanti, mai all'indietro.
In PDF, in italiano o in tedesco
Il report pronto da mandare fuori dall'officina, senza ritocchi. E il CSV, per chi i conti li vuole rifare.
Disponibilità, non «OEE completo». ERGANE misura quello che il controllo sa dire davvero: tempi, stati, pezzi. Prestazione e qualità restano fuori — non le inventiamo. E una macchina che non dice se sta lavorando non ha una cifra: meglio un vuoto dichiarato che un numero inventato.
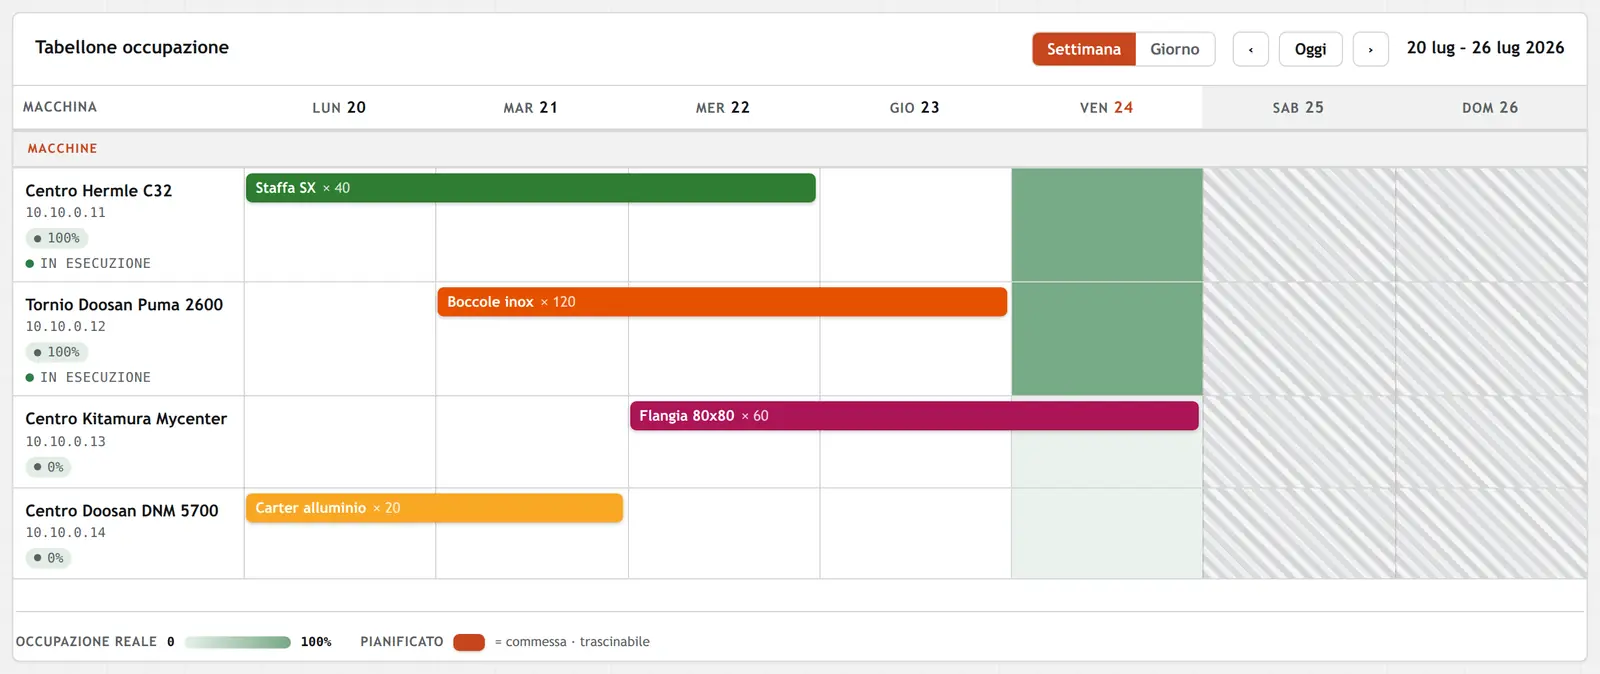
Chi lavora cosa. E quando è pronto.
Quando il cliente chiama e chiede quando è pronto, la risposta è sullo schermo — non a memoria.

Tre cose che non facciamo
- Non comandiamo la macchina. La leggiamo e la confermiamo: nessun software nostro muove un asse.
- Non è un cartellino. Misuriamo le macchine, non le persone.
- I dati non escono dall'officina. Sul tuo server, non sul nostro. Nessun canone per tenerli accesi.
Il conto, fallo tu.
Portare un programma in macchina: 15 minuti, quattro volte al giorno. Numeri prudenti, presi da un'officina vera: il giro delle chiavette, le misure prese a bordo macchina, le modifiche fatte al controllo.
L'esempio vero fallo con i tuoi dati, in 30 giorni, sulla tua macchina. Stima prudente, non una promessa di risparmio: il tuo reparto avrà numeri diversi, e il sopralluogo serve proprio a metterli sul tavolo.
Come si parte.
Un'ora, da te
Veniamo in officina per l'analisi preliminare e mappiamo il parco: che controllo ha ogni macchina, che rete c'è, cosa si collega e cosa no. Da lì prepariamo una valutazione sulla tua realtà, macchine vecchie e nuove. Senza questo passo non si parte, e non ti facciamo promesse.
Trenta giorni di prova
Una macchina sola — di solito la più vecchia. Nessun costo, nessun impegno: a parlare saranno i tuoi dati. Alla fine c'è una risposta netta: si può fare, o non si può fare. E i numeri del reparto raccolti in quei trenta giorni restano tuoi, comunque sia andata.
Il reparto
Se il pilota parla, colleghiamo le altre, mettiamo l'archivio dei programmi sul tuo server e appendiamo il tabellone. Licenza per sede: il software resta tuo.
Chi c'è dietro ERGANE.
Più di 25 anni in officina e negli uffici dei clienti ci hanno insegnato una cosa: niente scorciatoie e niente intermediari. Garanti di un lavoro fatto bene e di sistemi che crescono nel tempo. Chi si occupa di ERGANE, si occupa di te.
Sviluppato in officina. Ideato, sviluppato e assistito da NS Net Source Sagl, e testato in produzione: ERGANE lavora in officina ogni giorno su marche e annate diverse, seguendo scadenze reali. E se qualcosa non va, dall'app si prepara il pacchetto da mandarci per capire il problema: dentro non ci finiscono né PIN né password.
In officina ci entri già? Entraci con ERGANE.
Chi vende macchine utensili, CAM, presetter o assistenza è in reparto prima di noi, e i titolari si fidano di lui. Se è il tuo caso: porta ERGANE ai tuoi clienti, il tecnico lo facciamo noi.
- La demo la facciamo insieme, la prima volta. Poi la fai tu, se vuoi: colleghi la macchina più vecchia e si vede.
- Il riconoscimento si concorda prima, per iscritto, e dipende da cosa porti: il cliente, la demo, il primo livello di supporto.
- Il cliente resta tuo. Noi facciamo il collegamento e il software — non ti passiamo davanti.
Lasciaci provare a collegare la macchina più vecchia che hai. Se non parla, non ti è costato niente.
Scrivici quante macchine hai, che marche e — se lo sai — che controllo montano. Ti diciamo cosa si collega, senza giri di parole.
ERGANE è in produzione oggi in un'officina meccanica del Ticino, su un reparto di marche e generazioni diverse. Il caso, per esteso →