
Il software che sa ascoltare
Weiss, wie lange jede Maschine läuft. Auch das Eisen von '95.
Für Inhaber und Werkstattleiter
In der Werkstatt steht ein Eisen für 300'000 Franken, das jeden Tag arbeitet und niemandem etwas sagt. ERGANE bringt es zum Reden — zusammen mit allen anderen, auf dem Server Ihrer Werkstatt.

Die Maschinen reden. Die Programme kommen zurück.
Werkstatt-Software für CNC-BetriebeAlte wie neue Maschinen, verschiedene Marken · on-premise
Die Anbindung der Maschinen, die Sie schon haben.
Kein MES, kein ERP. Die Antwort, die Ihnen alle geben, lautet: kaufen Sie eine neue. Wir geben der das Wort, die schon da steht. Der Inhaber muss seine eigene Werkstatt nicht länger aus dem Gedächtnis führen.
Die Werkstatt in Echtzeit. Nicht aus dem Gedächtnis.
ERGANE spricht die Muttersprache jeder Steuerung — egal welche Marke, alt oder neu — und liest, was die Maschine über sich selbst ohnehin schon weiss. Keine Hardware zu montieren.


Wie viele Stunden sie wirklich lief
Bearbeitungszeit, Stillstände, Alarme, gefertigte Stücke. Pro Tag, pro Woche, pro Maschine — auch für die aus den 90er-Jahren.
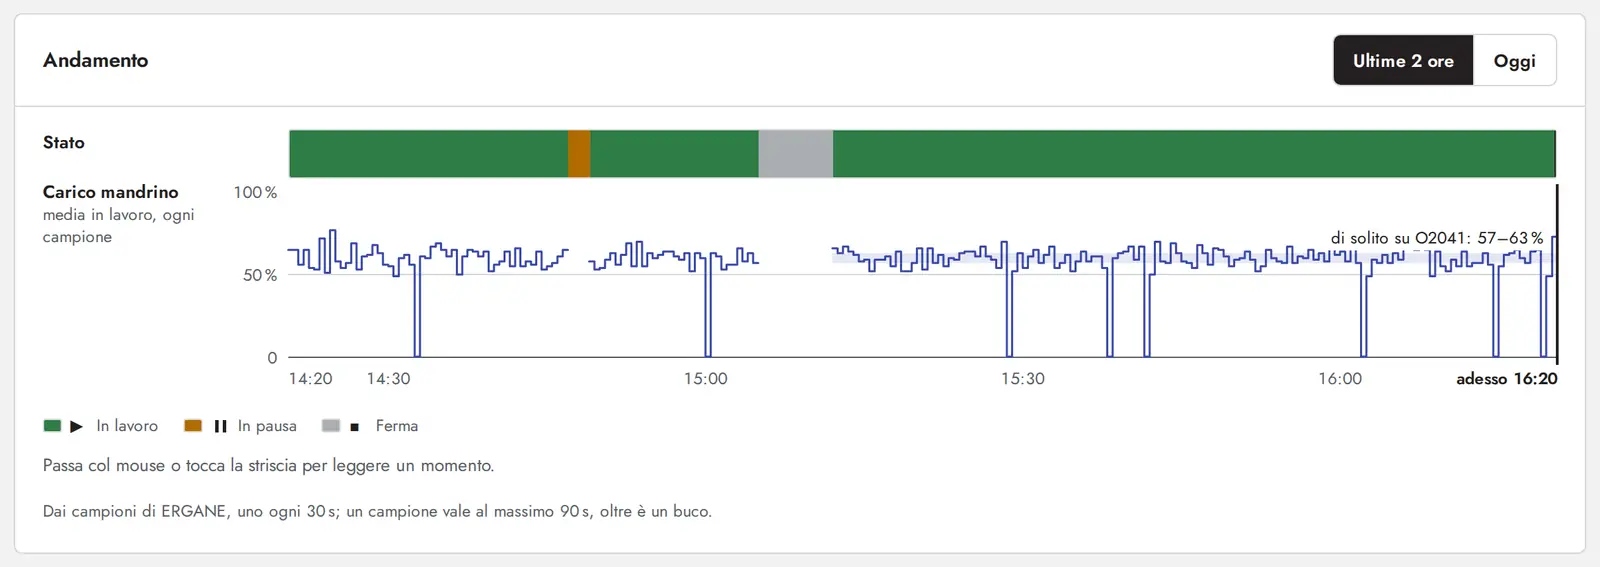
Lasten, Vorschub, Spindel
Die Zahlen, die die Steuerung ohnehin schon hat, in Echtzeit gelesen und über die Zeit festgehalten. Und während sie läuft: wie stark dieses Programm die Spindel üblicherweise belastet, gemessen an den Läufen davor. Eine Messung, kein Alarm.
Gemischter Park, ein Bildschirm
Das Eisen von '95 und das fabrikneue Zentrum auf derselben Seite, jede Maschine an ihrem Platz. Auch die Heidenhain TNC 640 sagt, ob sie arbeitet — ohne Zusatzoptionen für die Steuerung zu kaufen. Genau das tut das Portal des Herstellers nicht.
Was es nicht weiss, sagt es
Jede Zahl trägt die Uhrzeit, zu der sie gelesen wurde. Antwortet eine Maschine nicht oder liefert die Steuerung einen Wert nicht, steht auf dem Bildschirm «nicht gelesen»: nie eine Null als Lückenfüller, nie ein geratenes «in Bearbeitung».
Eine Steuerung, die nicht auf der Liste steht?
Das ist kein Nein. Wir schauen an, was verbaut ist, prüfen, ob sie sich auslesen lässt — und wenn ja, binden wir sie an: Die Entwicklung zahlen nicht Sie allein, denn diese Steuerung bleibt danach im Produkt.
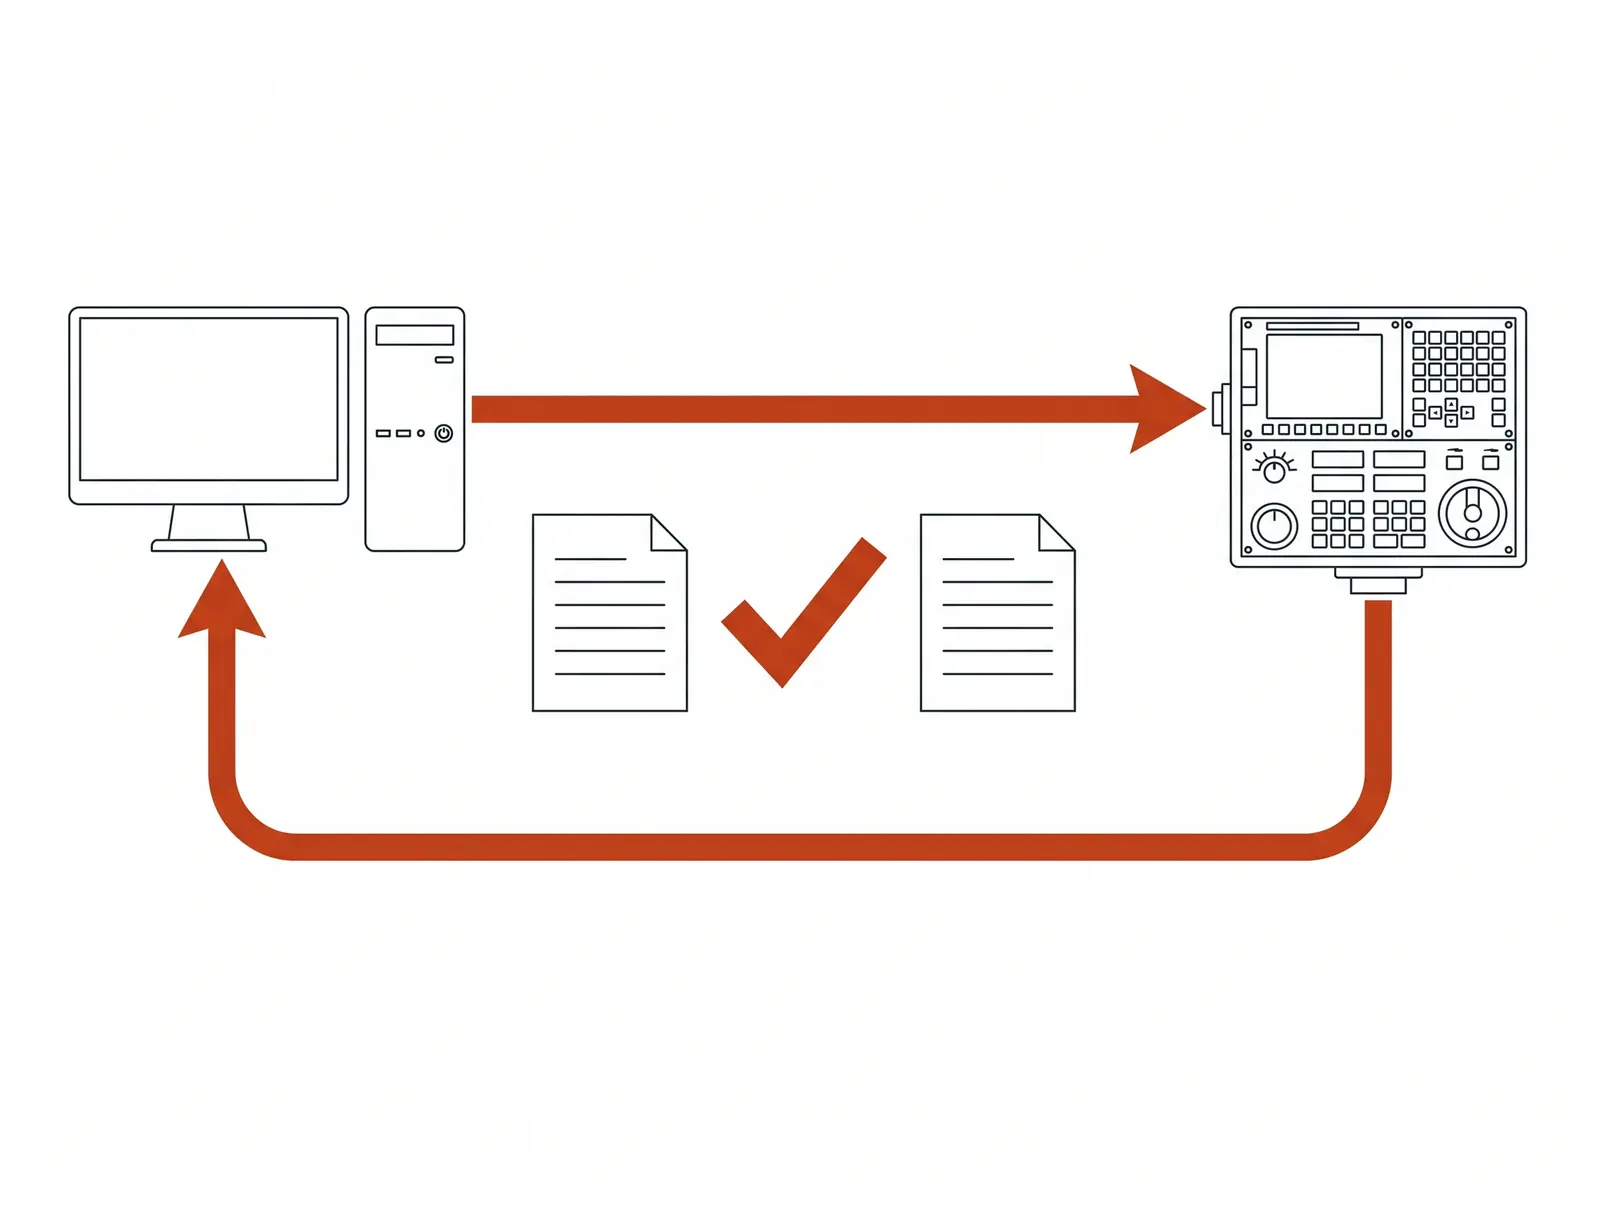
Warum an der Maschine nichts montiert werden muss. Die CNC-Steuerung hat längst einen Weg zu reden — den Netzwerkanschluss oder die serielle Schnittstelle. Nur hat sie nie jemand gefragt: ERGANE fragt sie. Wo es nur die serielle gibt, bringen wir den Umsetzer mit. Die Anbindung ist eine Sache von einer Stunde, ohne Sensoren und ohne Kästen: Wir verbinden uns mit der CNC-Steuerung, während die Werkstatt weiterarbeitet wie immer.
Schicken Sie das Programm. Und das Programm kommt zurück.
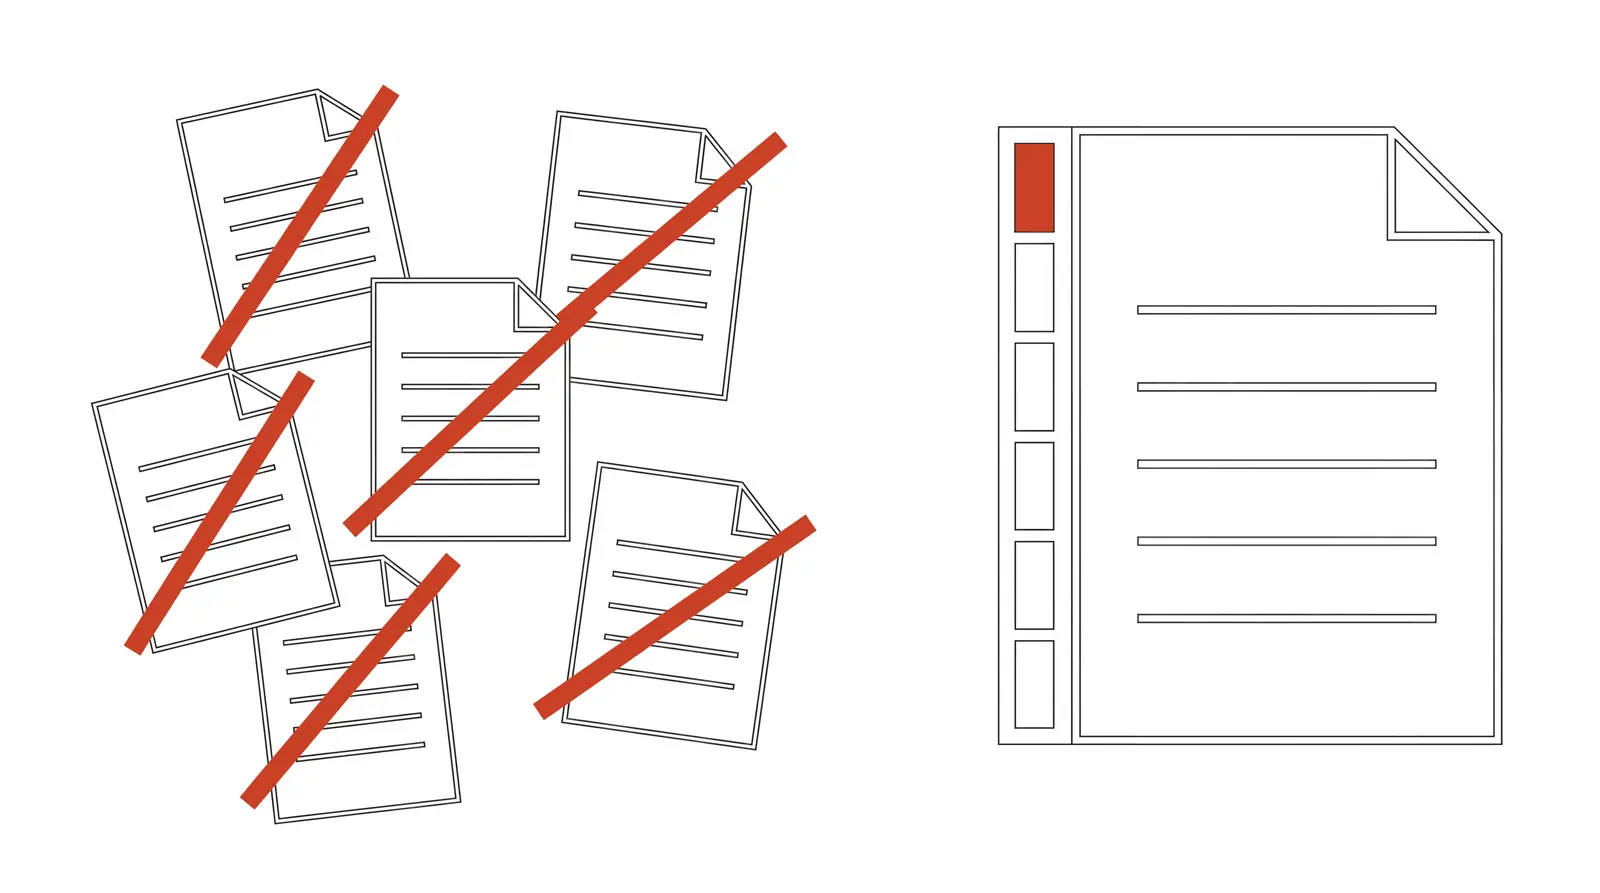
Der Moment, in dem ein Teil für 4'000 Franken kaputtgeht, ist fast immer derselbe: in der Maschine ist die falsche Fassung gelandet. ERGANE schliesst den Kreis.
Jede Fassung, archiviert
Wer was geändert hat, und was sich zwischen gestern und heute geändert hat. Zwei Fassungen werden Zeile für Zeile verglichen.
CNC-Speicher und Netzlaufwerke, eine Liste
Die Programme der Maschine und die auf dem Server im selben Baum, wie im Windows-Explorer: auch im Text suchen, kopieren, umbenennen. An die CNC gehen sie ohne USB-Stick, und den Server sehen Sie auch bei ausgeschalteter Maschine.
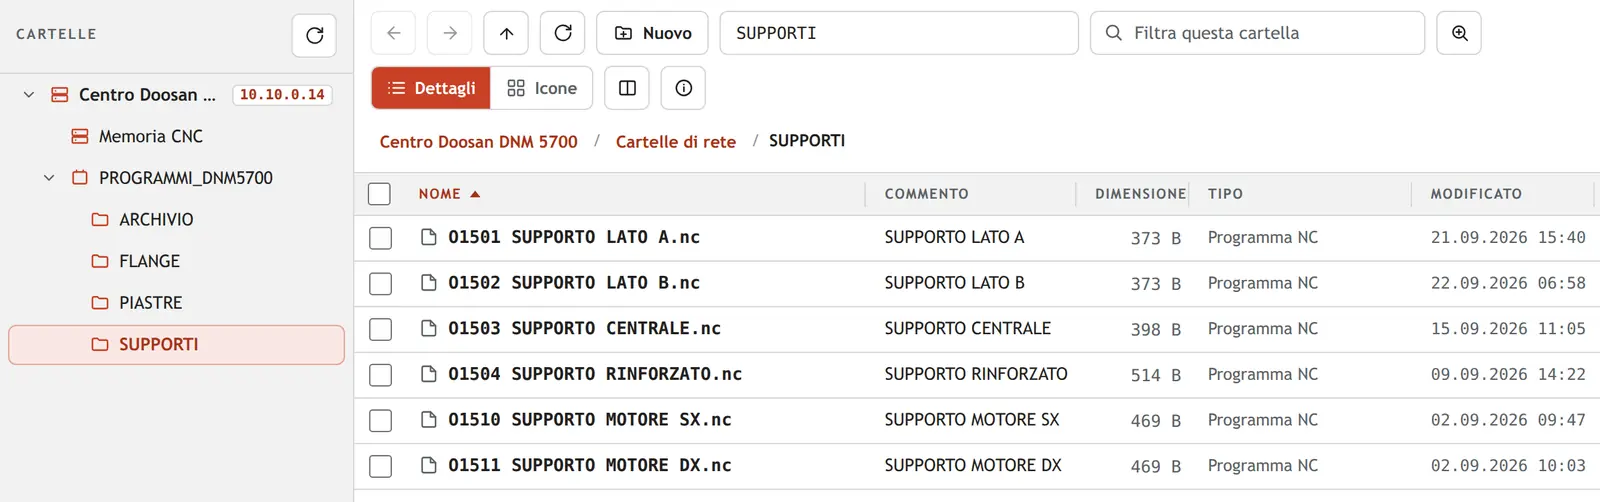

Der Vergleich ist Byte für Byte. Nicht «sieht gleich aus»: es ist gleich, oder ERGANE sagt es.
Der NC-Editor. Korrigieren, nicht neu schreiben.
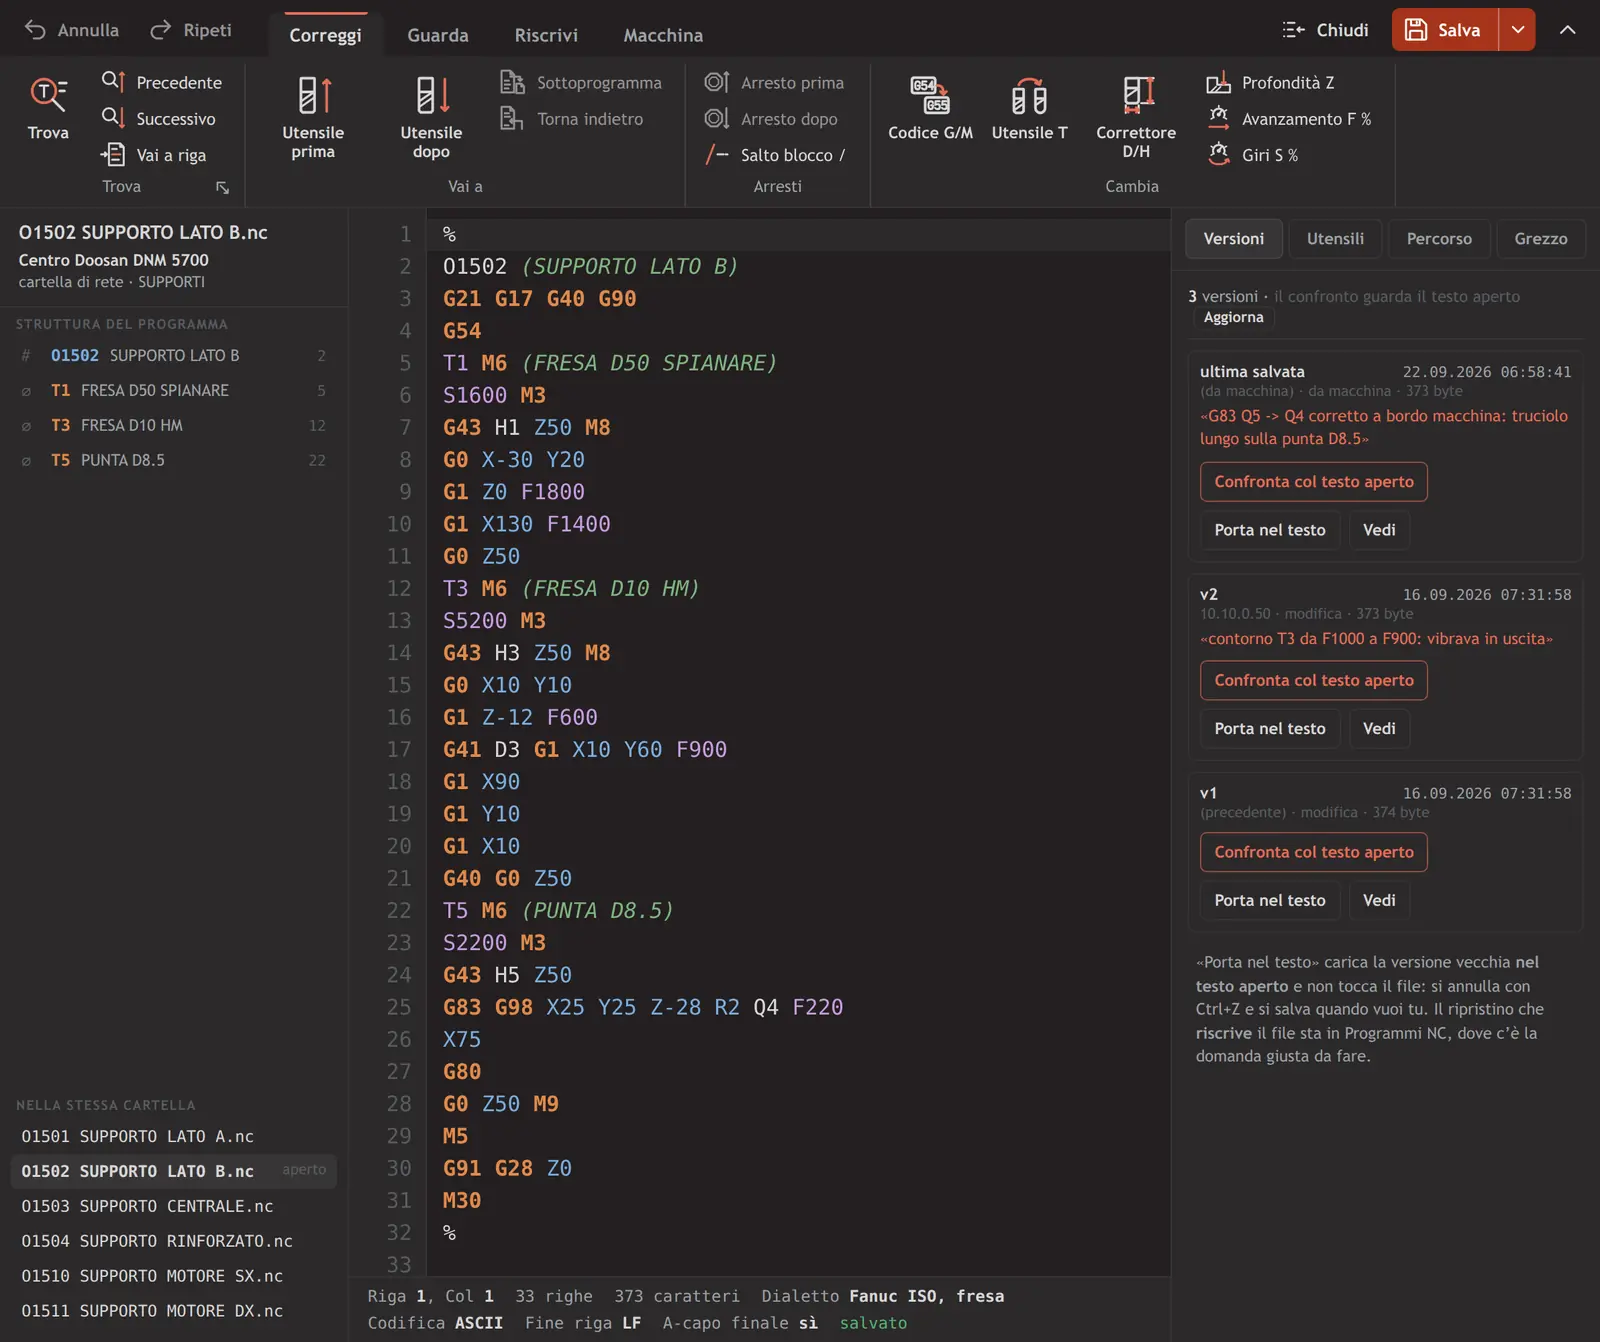
In der Werkstatt wird ein Programm nicht neu geschrieben, sondern korrigiert. Bei 439 echten Änderungen betrifft die typische 15 Zeilen von 2'000 — Werkzeug, Korrektur, Tiefe, Vorschub, Drehzahl. Der Editor von ERGANE stellt genau diese nach vorn, mit Vorschau und Zählung, bevor er den Text anrührt.
Mit dem Finger, auch mit Handschuhen
Grosse Schaltflächen, gemacht für das Tablet an der Maschine. Das Programm öffnet sich schreibgeschützt, bis Sie auf «Modifica» (Bearbeiten) tippen: Ein Tippen mit dem Handschuh schreibt nichts. Und jeder Befehl lässt sich rückgängig machen.
Neben dem Code, die Maschine
Neben jeder D- und H-Korrektur des Programms steht der Wert, den die Steuerung jetzt hat. Und von dort geht das Programm an die CNC, mit dem ganzen Ablauf: senden, zurücklesen, vergleichen.
Ihre Datei bleibt Ihre Datei
Öffnen und speichern, ohne etwas zu ändern: Die Datei kommt Byte für Byte identisch zurück, mit ihren Zeilenenden und Zeichen. Getestet an 12'419 Programmen einer echten Werkstatt: 99,92 % Byte für Byte identisch.
Was es nicht versteht, rührt es nicht an. Das S unter G96 ist in Metern pro Minute, und die Vorschau sagt es; das G50 S an der Drehmaschine ist die Drehzahlbegrenzung und bleibt, wie es ist. Wo ERGANE den Dialekt der Steuerung nicht erkennt, schalten sich die Befehle ab, die Zahlen umschreiben — und es sagt Ihnen, warum.
Die Bahn, bevor die Spindel dreht.
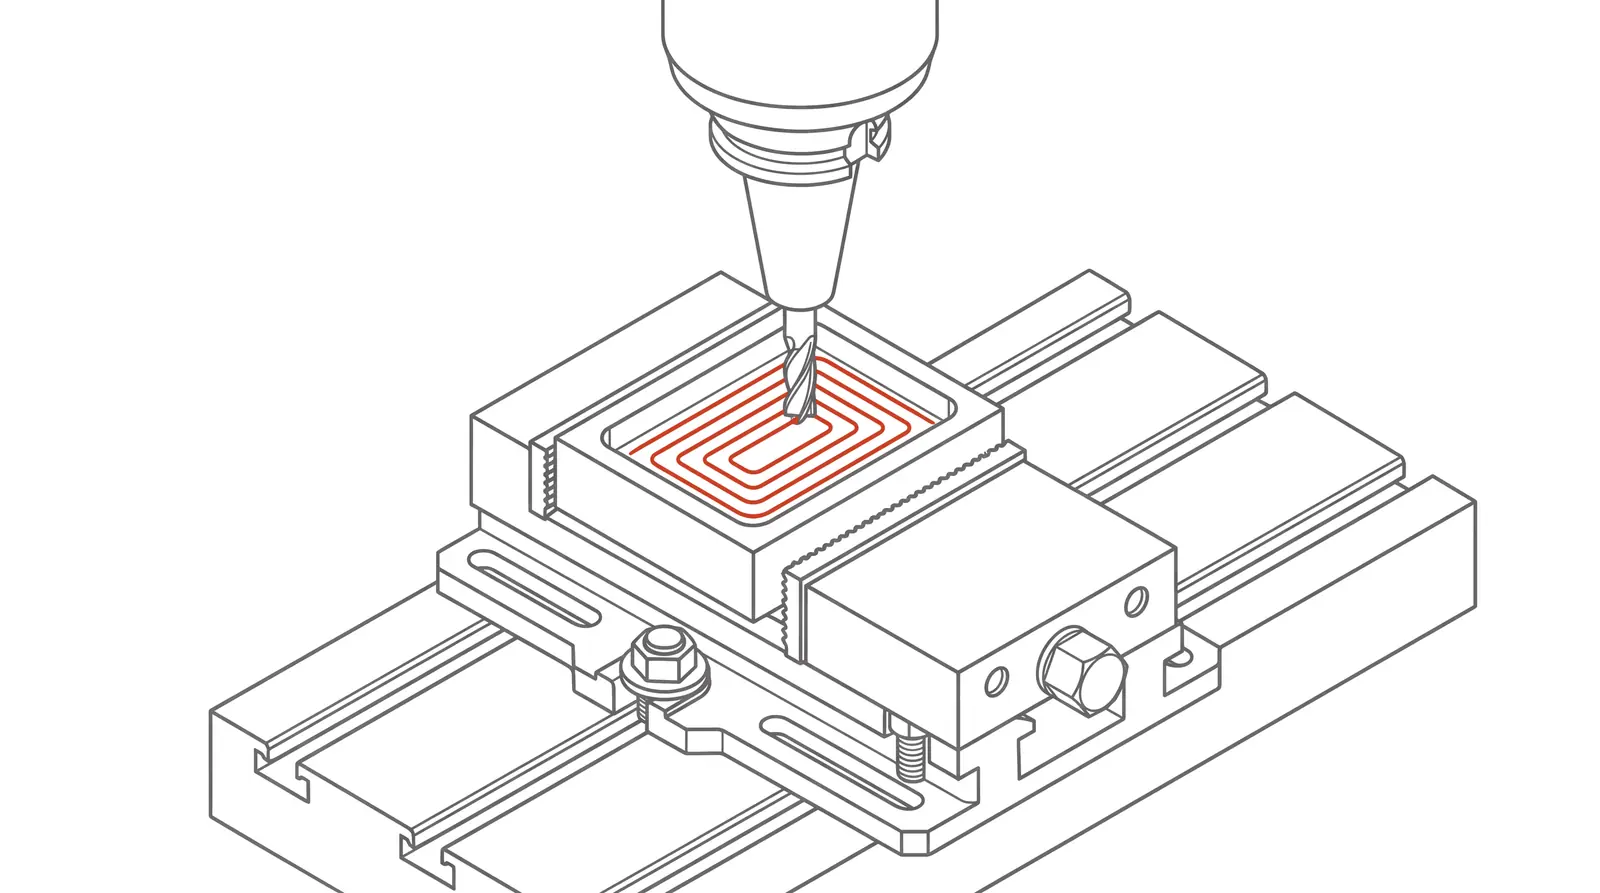
ERGANE zeichnet die Werkzeugbahn des Programms auf dem Teil, in 2D. Und während die Maschine läuft, folgt darauf die reale Werkzeugposition, aus der Steuerung gelesen, mit der Spur des zurückgelegten Wegs. Von oben, von vorn, von der Seite — und in 3D.
Auf dem echten Rohteil
Das 3D beginnt beim Rohteil, das das CAM angegeben hat, nicht bei einem erfundenen Block, und trägt das Material Bahn für Bahn ab.
Auch Klartext
Nicht nur ISO-Code: Auch Heidenhain-Programme in Klartext werden gezeichnet, geschwenkte Ebenen inklusive. Kann ERGANE ein Programm nicht richtig zeichnen, zeichnet es gar nicht erst — und sagt es Ihnen.
Es ist eine Darstellung, kein Sicherheitssystem. Sie prüft keine Kollisionen und entscheidet nicht für Sie: Sie zeigt die Bahn — die Verantwortung bleibt bei dem, der den Zyklus startet.
Die gemessenen Werkzeuge kommen an der CNC an.
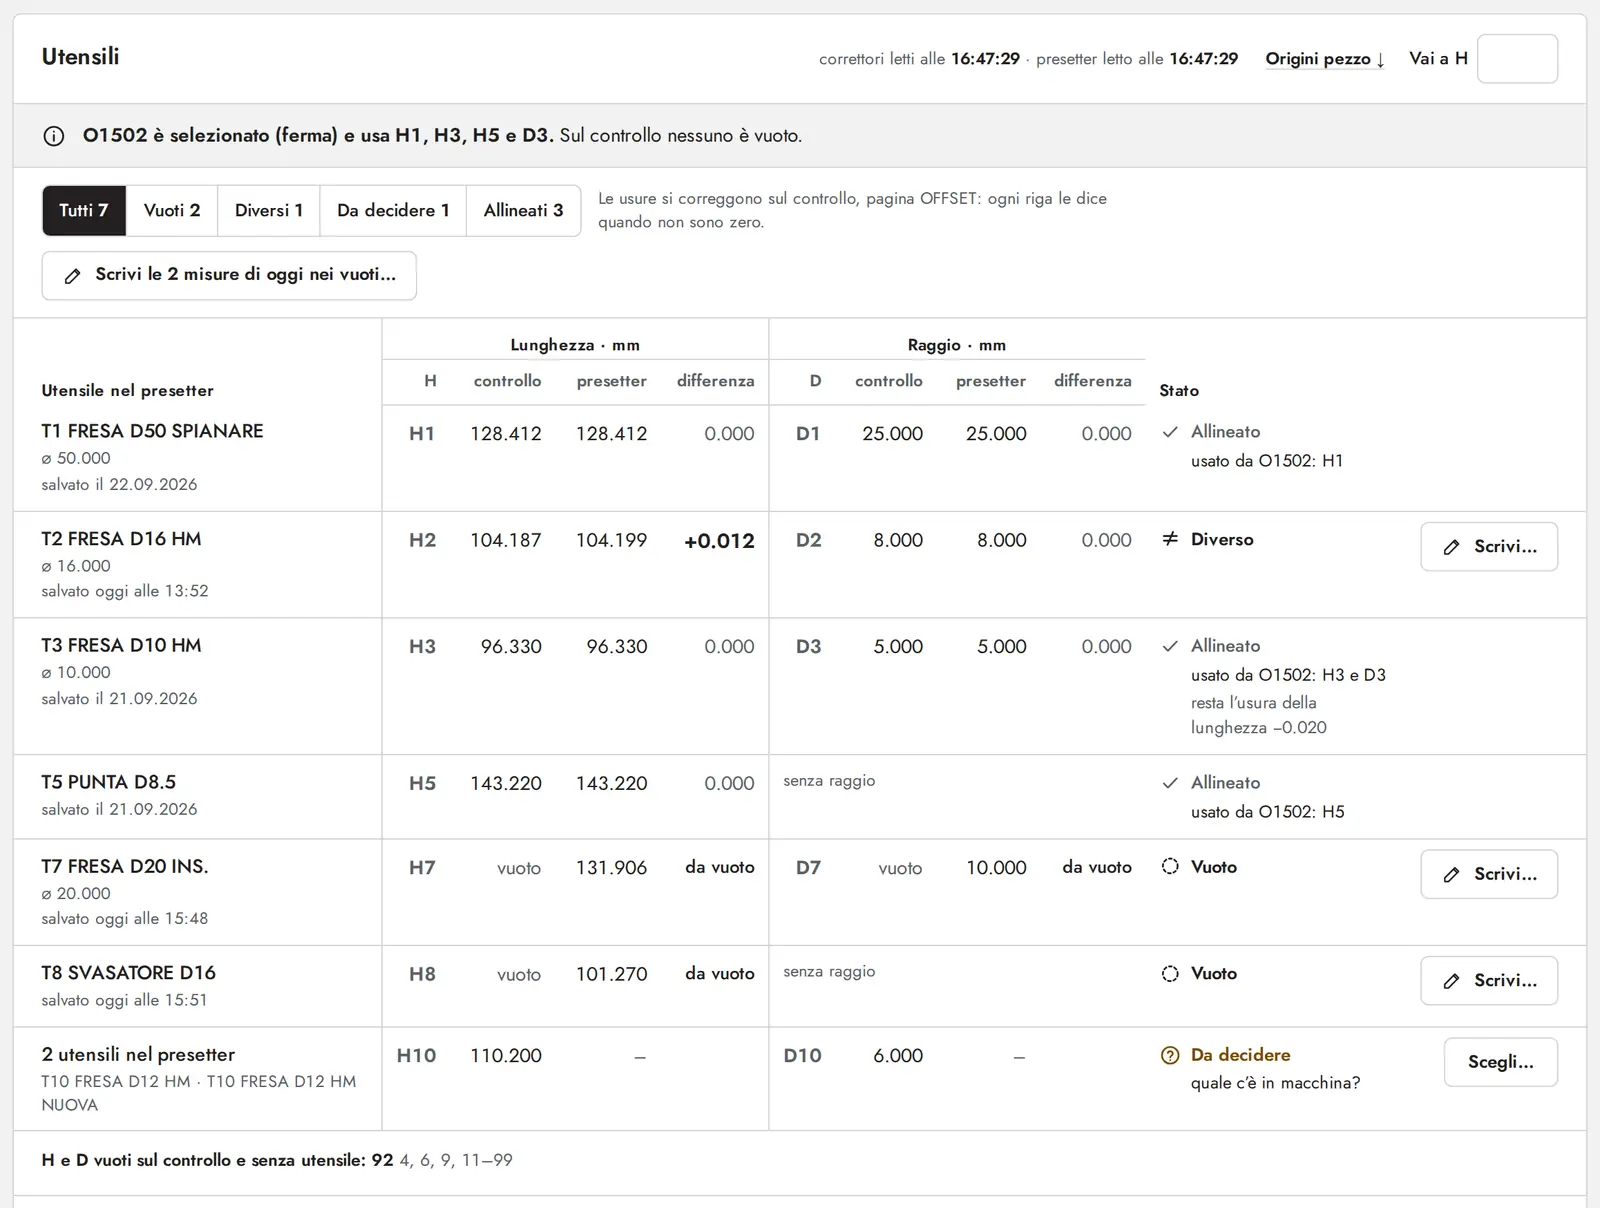
Werkzeuge und Nullpunkte jeder Maschine auf einer Seite. Wer auf dem Zoller-Voreinstellgerät misst, sieht für jede Korrektur den Wert der Steuerung, das Mass des Voreinstellgeräts und die Differenz — und das Mass geht an die CNC, ohne die Zahlen von Hand abzutippen.
Eine Zeile pro Korrektur
Steuerung, Voreinstellgerät, Differenz. Die Zeile sagt in Worten, was Sache ist — übereinstimmend, leer, abweichend, zu entscheiden — und warum. Darunter die Nullpunkte, wie die Steuerung sie jetzt hat, nicht wie jemand sie erinnert.
Erst die Frage, dann die Rücklesung
Bevor geschrieben wird, zeigt ERGANE die Maschine und die Zahlen vorher → nachher und wartet auf Ihr Ja. Danach liest es die Steuerung zurück und sagt, ob es stimmt. Hat sich der Wert an der Maschine inzwischen geändert, schreibt es nicht und zeigt Ihnen den neuen.
Schreibt Korrekturen, bewegt keine Achse
ERGANE überträgt die gemessenen Werte: gruppenweise nur in leere Korrekturen, nie in die des angewählten Programms. Verschleiss wird an der Maschine korrigiert, und den Zyklus startet der Bediener, wie immer.
Drehmaschine und Heidenhain: nur Vergleich
An Drehmaschinen und Heidenhain-Steuerungen wird die Tabelle mit dem Voreinstellgerät verglichen, und das Mass wird an der Maschine eingegeben. Die Differenz sehen Sie trotzdem.
Wie lange sie gelaufen ist, in einer Zahl.
Verfügbarkeit — Laufzeit im Verhältnis zur Einschaltzeit — pro Woche, Monat und Jahr, Maschine für Maschine. Unter jeder Zahl ihre Grundlage: wie viele Stunden die Maschine eingeschaltet war, seit wann ERGANE liest, wie lange die Maschine nicht geantwortet hat. Daneben das Ziel, das Sie sich gesetzt haben.
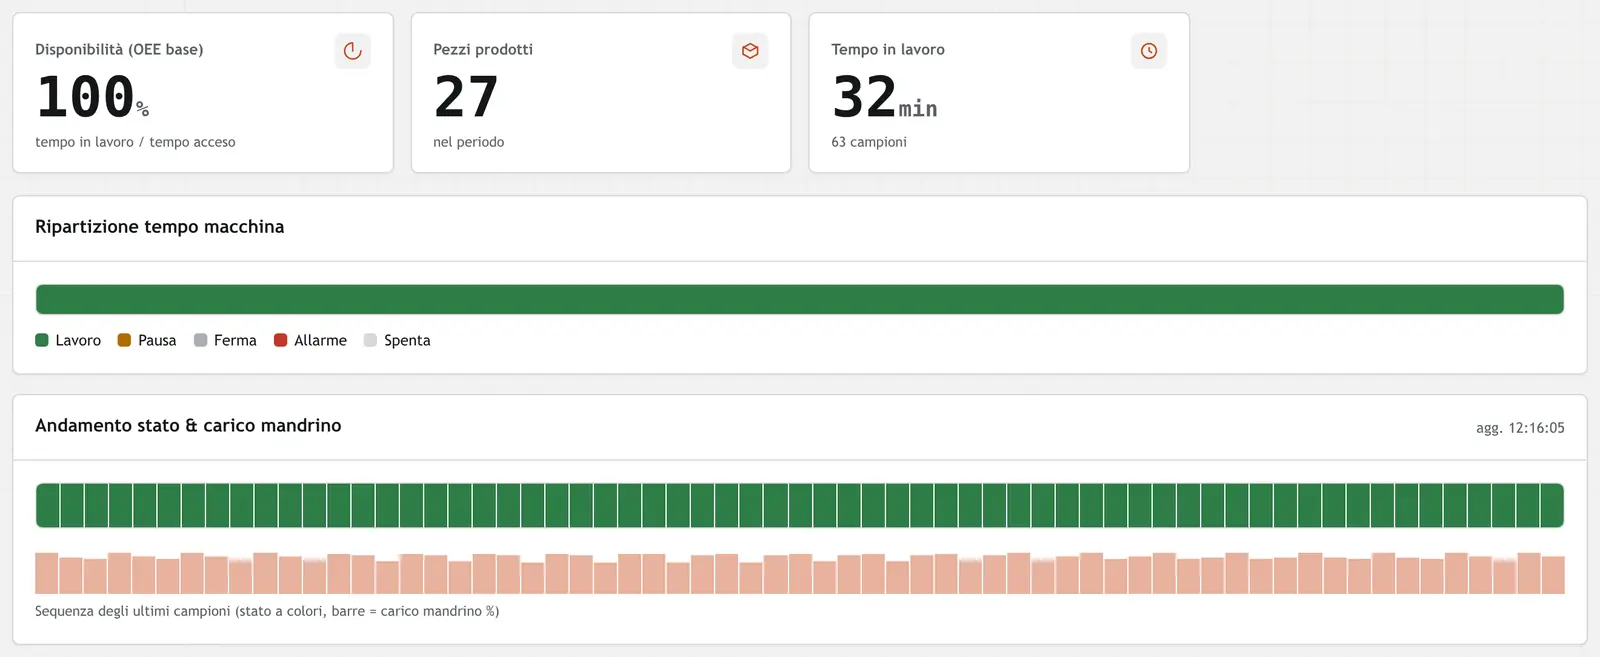
Stillstände findet es selbst
Ab fünf Minuten: steht, pausiert oder im Alarm. Den Grund geben Sie mit zweimal Tippen an, wenn Sie wollen — Pflicht ist es nicht.
Ein Register, das vor dem Auditor besteht
Was ERGANE nicht sieht, wird von Hand eingetragen. Ein Stillstand lässt sich nicht löschen: Er wird mit Begründung storniert und bleibt durchgestrichen stehen. Ein neues Ziel gilt ab einem Stichtag, nie rückwirkend.
Als PDF, auf Deutsch oder Italienisch
Der Report, bereit, die Werkstatt zu verlassen, ohne Nachbearbeitung. Und das CSV für alle, die selbst nachrechnen wollen.
Verfügbarkeit, nicht «vollständige OEE». ERGANE misst, was die Steuerung wirklich sagen kann: Zeiten, Zustände, Stückzahlen. Leistung und Qualität bleiben aussen vor — wir erfinden sie nicht. Und eine Maschine, die nicht sagt, ob sie arbeitet, bekommt keine Zahl: lieber eine erklärte Lücke als eine erfundene Zahl.
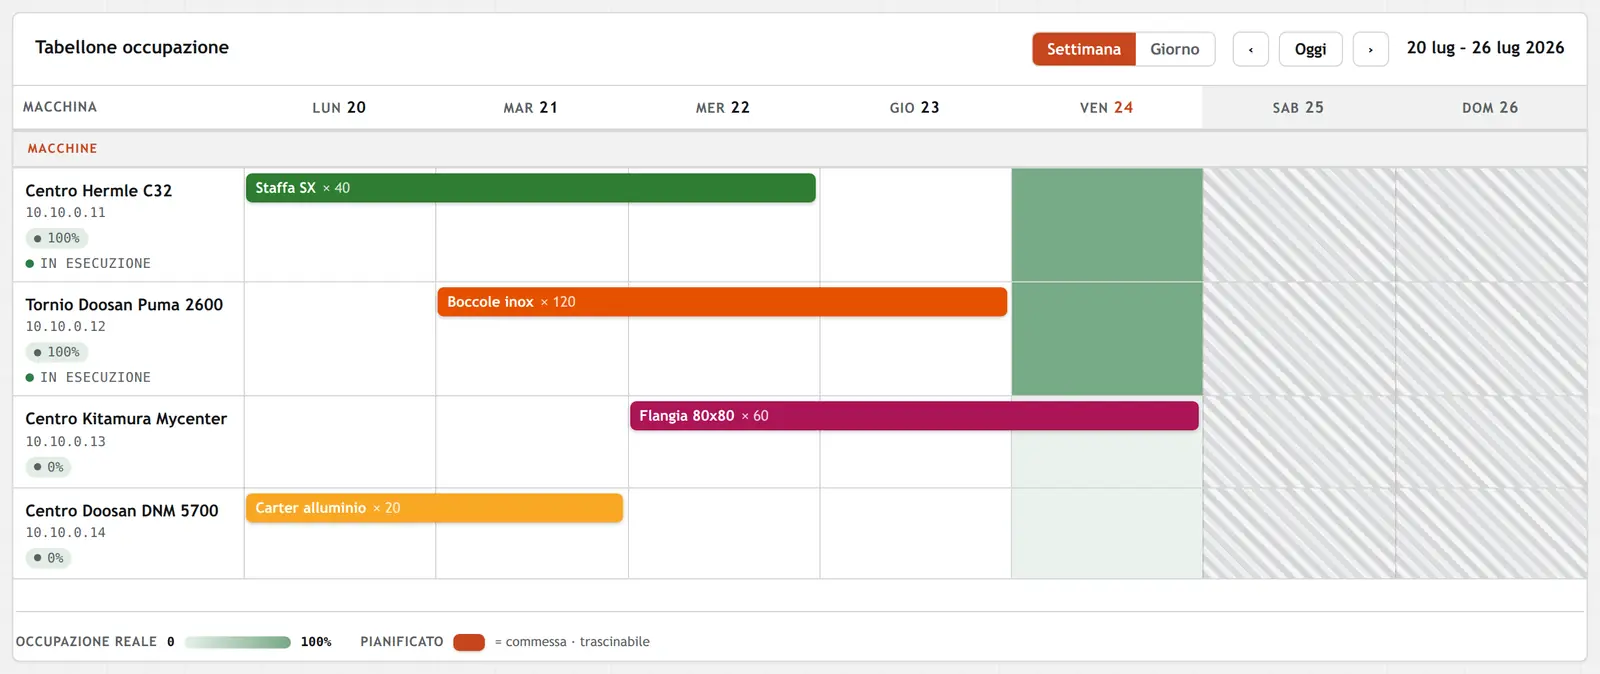
Wer macht was. Und wann ist es fertig.
Wenn der Kunde anruft und fragt, wann es fertig ist, steht die Antwort auf dem Bildschirm — nicht im Gedächtnis.

Drei Dinge, die wir nicht tun
- Wir steuern die Maschine nicht. Wir lesen sie und bestätigen sie: keine Software von uns bewegt eine Achse.
- Es ist keine Stempeluhr. Wir messen die Maschinen, nicht die Menschen.
- Die Daten verlassen die Werkstatt nicht. Auf Ihrem Server, nicht auf unserem. Kein Abo, um sie am Leben zu halten.
Die Rechnung, machen Sie sie selbst.
Ein Programm an die Maschine bringen: 15 Minuten, viermal am Tag. Vorsichtige Zahlen aus einer echten Werkstatt: das Hin und Her mit den USB-Sticks, das Messen an der Maschine, die Änderungen direkt an der Steuerung.
Das echte Beispiel machen Sie mit Ihren Zahlen, in 30 Tagen, an Ihrer Maschine. Vorsichtige Schätzung, kein Sparversprechen: Ihre Werkstatt hat ihre eigenen Zahlen, und die Begehung dient genau dazu, sie auf den Tisch zu legen.
So fängt es an.
Eine Stunde, bei Ihnen
Wir kommen für die Vorabanalyse in die Werkstatt und nehmen den Park auf: welche Steuerung jede Maschine hat, welches Netz vorhanden ist, was sich anbinden lässt und was nicht. Daraus bereiten wir eine Einschätzung für Ihre Situation vor, alte wie neue Maschinen. Ohne diesen Schritt fangen wir nicht an, und wir machen Ihnen keine Versprechen.
Dreissig Tage Probe
Eine einzige Maschine — meist die älteste. Keine Kosten, keine Verpflichtung: reden werden Ihre Daten. Am Ende gibt es eine klare Antwort: es geht, oder es geht nicht. Und die Zahlen der Werkstatt aus diesen dreissig Tagen bleiben Ihre, wie es auch ausgeht.
Die ganze Werkstatt
Redet der Pilot, binden wir die anderen an, legen das Programmarchiv auf Ihren Server und hängen die Plantafel auf. Lizenz pro Standort: die Software bleibt Ihre.
Wer hinter ERGANE steht.
Mehr als 25 Jahre in Werkstätten und in den Büros der Kunden haben uns eines gelehrt: keine Abkürzungen und keine Zwischenhändler. Wir stehen für saubere Arbeit und für Systeme, die mit der Zeit wachsen. Wer sich um ERGANE kümmert, kümmert sich um Sie.
In der Werkstatt entwickelt. Konzipiert, entwickelt und betreut von der NS Net Source Sagl und in der Produktion getestet: ERGANE läuft jeden Tag in der Werkstatt, auf verschiedenen Marken und Baujahren, unter echten Terminen. Und wenn etwas nicht stimmt, bereitet die App das Paket vor, das Sie uns schicken, damit wir das Problem verstehen: PIN und Passwörter kommen nicht hinein.
Sie sind ohnehin in der Werkstatt? Gehen Sie mit ERGANE hinein.
Wer Werkzeugmaschinen, CAM, Voreinstellgeräte oder Service verkauft, ist vor uns in der Werkstatt — und die Inhaber vertrauen ihm. Wenn das auf Sie zutrifft: Bringen Sie ERGANE zu Ihren Kunden, die Technik machen wir.
- Die Demo machen wir zusammen, beim ersten Mal. Danach machen Sie sie selbst, wenn Sie wollen: älteste Maschine anschliessen, und man sieht es.
- Die Beteiligung wird vorher vereinbart, schriftlich, und richtet sich danach, was Sie einbringen: den Kunden, die Demo, den First-Level-Support.
- Der Kunde bleibt Ihrer. Wir machen die Anbindung und die Software — wir gehen nicht an Ihnen vorbei.
Lassen Sie uns versuchen, Ihre älteste Maschine anzubinden. Wenn sie nicht redet, hat es Sie nichts gekostet.
Schreiben Sie uns, wie viele Maschinen Sie haben, welche Marken und — wenn Sie es wissen — welche Steuerung darauf sitzt. Wir sagen Ihnen, was sich anbinden lässt, ohne Umschweife.
ERGANE ist heute in einer Mechanikwerkstatt im Tessin im Einsatz, auf einem gemischten Park verschiedener Marken und Generationen. Der Fall, ausführlich →